M-Guard Diffusionsbehandlung
Mehr Härte in der Oberfläche.
M-Guard ist eine eigenständige Diffusionsbehandlung ausschließlich für Formen und Werkzeuge im Kunststoffbereich. Sie kann ohne PVD-Schicht eingesetzt oder mit einer passenden PVD-Schicht kombiniert werden.
DIFFUSIONSBEHANDLUNG FÜR KUNSTSTOFFFORMEN
In der Randzone wirksam.
Vielseitig kombinierbar.
M-Guard erhöht durch Diffusion die Härte der Randzone von Formen und Werkzeugen im Kunststoffbereich. Die Behandlung ist ohne PVD-Schicht einsetzbar oder mit einer der sechs passenden PVD-Schichten kombinierbar. Eine separate Schicht wird bei M-Guard selbst nicht aufgetragen.
hochglanzpoliert · strichpoliert · genarbt · gestrahlt · erodiert
Diese Begriffe beschreiben den Zustand der Werkzeug- oder Formoberfläche.Härte im Vergleich.
Ein weicher Vergütungsstahl bleibt im Kern, was er ist. An der Oberfläche erreicht seine Randzone mit M-Guard eine Härte, die weit über der eines durchgehärteten Werkzeugstahls liegt.
Stahlwerte aus Datenblättern, näherungsweise in HV umgerechnet. M-Guard erreicht werkstoffabhängig bis zu 1.400 HV.
M-Guard ohne PVD-Schicht
Die gehärtete Randzone ist die eigenständige Behandlung für Ihr Kunststoffwerkzeug. Eine PVD-Beschichtung ist nicht erforderlich. Nach der M-Guard-Behandlung wird die Oberfläche erneut poliert.
Zum Polieren M-Guard anfragenM-Guard mit PVD-Schicht
Für Kunststoffanwendungen kann auf M-Guard eine dieser sechs PVD-Schichten folgen. Die konkrete Auswahl stimmen wir auf Werkzeugstahl, Oberfläche und Einsatz ab.
Die Behandlungstemperatur von M-Guard beträgt 380–440 °C. Die jeweilige PVD-Schicht hat eine eigene Beschichtungstemperatur.
Kombination anfragenKRATZTEST
Eine Probe,
zwei Hälften.
Die spiegelpolierte Scheibe ist in der Mitte geteilt: Die linke Hälfte ist nur poliert, die rechte zusätzlich mit M-Guard behandelt. Dieselbe Reißnadel, derselbe Druck.
- Links zieht die Nadel sichtbare Riefen in den blanken Stahl. Jede Berührung bleibt.
- Rechts gleitet sie über die gehärtete Randzone ab. Die Politur bleibt, wie sie war.
Genau das passiert im Formenbau beim Einlegen, Reinigen und Rüsten. Mit M-Guard übersteht eine Hochglanzfläche den Alltag, ohne nachpoliert zu werden.
TYPISCHE EINSATZFÄLLE
Wo M-Guard
den Unterschied macht.
Anwendungen im Kunststoffformenbau, in denen die gehärtete Randzone das Werkzeug im Einsatz hält. Welche davon auf Ihr Werkzeug zutrifft, klären wir am Werkstoff und an der Anwendung.
Hochglanzformen im Alltag
Einlegen, Reinigen, Rüsten: Die gehärtete Randzone nimmt Berührungen hin, die sonst Kratzer hinterlassen. Leichte Spuren lassen sich nachpolieren, ohne dass die Fläche Orangenhaut bekommt. Reparaturschweißen bleibt möglich.
Zum PolierenFormen mit Porenbildung
Brechen Karbide aus dem Stahl, entstehen Poren in der polierten Fläche. Vorpolitur, M-Guard und Nachpolitur verdichten die Randzone und halten weitere Ausbrüche im Betrieb zurück. So bleibt eine Hochglanzform im Einsatz, statt ersetzt zu werden.
Reparaturservice für FormoberflächenAbrasive Kunststoffe
Ab etwa 20 Prozent Glasfaser schleift die Schmelze die Kavität aus. Hier kombinieren wir M-Guard mit einer PVD-Schicht wie InNOVA PM: Die Schicht trägt den Abrieb, die verdichtete Randzone darunter hält sie.
Zur PVD-Beschichtung
M-Guard Diffusionsbehandlung im Detail.
Bei M-Guard werden die Eigenschaften der oberflächennahen Randzone durch Diffusion verändert. Anders als bei PVD oder DLC wird keine separate Schicht auf das Werkzeug aufgetragen. Die Behandlung kommt ausschließlich bei Formen und Werkzeugen in der Kunststofftechnik zum Einsatz, deren Funktionsflächen verschleißfester werden sollen, ohne die vorhandene Politur, Narbung oder Erodierstruktur als Gestaltungsvorgabe aufzugeben. Bei diesen geringer gehärteten oder vorvergüteten Stählen beträgt die Nitrierhärtetiefe 0,2–0,3 mm. PLUS kommt dagegen in der Stanz- und Umformtechnik sowie im Druckguss zum Einsatz. Voraussetzung sind durchgehärtete Werkzeugstähle mit einer Anlasstemperatur über 500 °C. Die Nitrierhärtetiefe beträgt dabei 0,02–0,05 mm.
- Oberflächenhärte bis 1.400 HV, abhängig vom Stahlwerkstoff
- Nitrierhärtetiefe (NHD) 0,2 bis 0,3 mm
- Behandlungstemperatur von 380 bis 440 °C
- Mit anschließender Nachpolitur und bei Bedarf mit PVD-Beschichtung
- Für hochglanzpolierte und strichpolierte Oberflächen
- Auch für genarbte, gestrahlte und erodierte Oberflächen
- Kein Aufmaß: Geometrie, Maße und Abbildungstreue der Form bleiben
- Reparaturfähigkeit bleibt erhalten: nachpolieren, nachstrahlen und schweißen ohne Entschichten
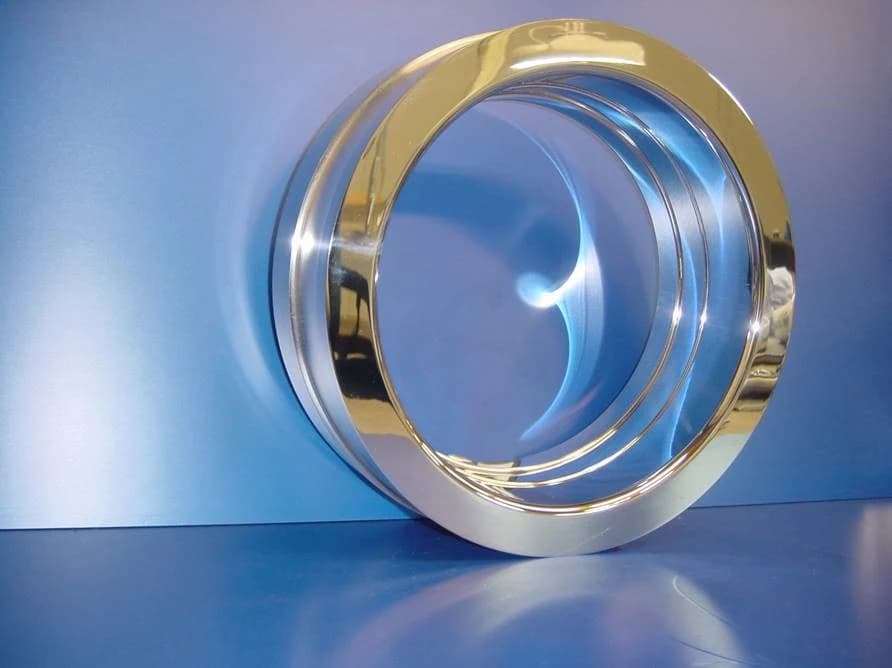
Eigenständige Behandlung. Weitere Veredelung nach Bedarf.
M-Guard bezeichnet die Diffusionsbehandlung selbst. Im Anschluss wird erneut poliert. Eine zusätzliche PVD-Beschichtung kann bei Bedarf folgen.
Bei polierten Formoberflächen kann M-Guard eingesetzt werden, um die Voraussetzungen für das Polierergebnis zu verbessern. Für Kunststoffanwendungen kann M-Guard mit einer passenden PVD-Schicht kombiniert werden. Ob eine solche Weiterbearbeitung sinnvoll ist, stimmen wir anhand von Werkstoff, Oberflächenzustand und Anwendung ab.
In der Kombination aus Politur, M-Guard und PVD-Beschichtung aus einer Hand zahlt sich das im Betrieb aus: Hochglanzteile entformen leichter, die Oberflächenqualität bleibt über die Laufzeit erhalten, ohne dass nachpoliert werden muss, und der Kunststoff fließt gleichmäßiger, sodass sichtbare Bindenähte abnehmen. Weniger Instandhaltung und ein stabilerer Prozess sind die Folge.
DER NÄCHSTE SCHRITT