Polieren
Präzision beginnt an der Oberfläche.
Strichpolitur, Hochglanzpolitur oder Technischer Glanz: An allen NOVA-Coating-Standorten und bei NOVA Polishing in Enger polieren wir die Funktionsflächen von Werkzeugen, Formen und Bauteilen.
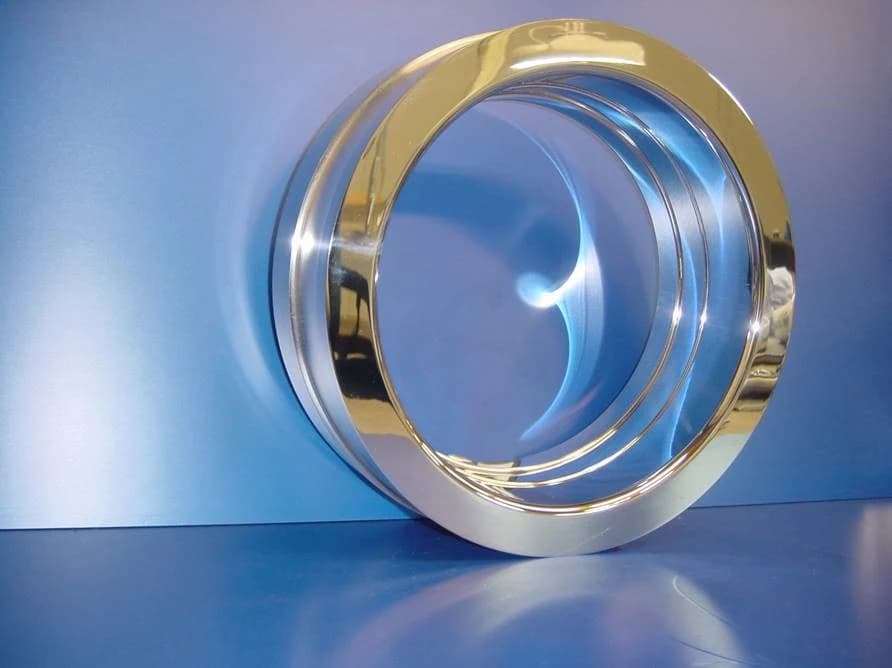
Polieren Schritt für Schritt.
Vorbereitete Fläche
Die Formfläche ist fein vorgeschliffen. Bürste, Filz und Diamantpaste verfeinern sie gezielt für die gewünschte Oberflächenqualität.
Die Oberfläche nimmt Form an …
Bürstenpolitur. Reinigen. Filzpolitur. Hochglanz.
Polieren im Detail.
Polieren bieten wir in Krefeld, Kulmbach, Maulbronn, Enger, Suzhou und Pune an. Das Finish stimmen wir auf Ihre Anwendung und eine mögliche Beschichtung ab. Ihr gewählter Standort betreut Ihre Anfrage.
Unsere Leistungen
- Strichpolitur
- Hochglanzpolitur
- Technischer Glanz
- Entformungspolitur: Strichbild in Entformungsrichtung
- Rauheitskennwerte Ra und Rz nach Vorgabe, von K 80 bis Hochglanz
- Politur nach 3D-Daten (nur bei ebenen Flächen)
- Vermessen von Werkzeugen und Formen
- Reparaturservice für Formoberflächen
- Oberflächenfinish vor und nach der Beschichtung
OBERFLÄCHENGÜTE
Welche Stufe
braucht Ihre Fläche?
| Stufe | Muster | Ra Mittenrauwertµm | Rz Gemittelte Rautiefeµm |
|---|---|---|---|
| StrichpoliturGerichtetes, seidenmattes Strichbild. Für Umform-, Stanz- und Schnittflächen, bei denen die Funktionsrichtung zählt. | |||
| K 80 | 0,92 µm | 7,76 µm | |
| K 120 | 0,94 µm | 7,87 µm | |
| K 150 | 0,58 µm | 5,06 µm | |
| K 220 | 0,45 µm | 4,11 µm | |
| K 280 | 0,41 µm | 4,14 µm | |
| K 320 | 0,28 µm | 2,93 µm | |
| K 400 | 0,19 µm | 1,74 µm | |
| Technischer GlanzFeines, gleichmäßiges Bild mit sichtbarem Glanz. Der übliche Untergrund für PVD-Schichten und für Formflächen ohne optische Anforderung. | |||
| K 600 | 0,13 µm | 1,41 µm | |
| K 800 | 0,08 µm | 0,86 µm | |
| K 1000 | 0,08 µm | 0,56 µm | |
| K 1200 | 0,06 µm | 0,54 µm | |
| HochglanzSpiegelnde Fläche nach zusätzlichen Diamantpolierstufen. Für Sichtteile, optische Bauteile und Kavitäten mit höchsten Anforderungen an die Entformung. | |||
| HG | 0,06 µm | 0,36 µm | |
Richtwerte, gemessen an einer Referenzplatte aus Werkzeugstahl, quer zur Strichrichtung. Am Werkstück hängen die Werte von Stahl und Geometrie ab und werden gesondert geprüft.
Ihre Politur abstimmen
Teilen Sie uns die Funktionsflächen, den Werkstoff und die gewünschte Oberflächenqualität mit. Gemeinsam legen wir das passende Finish fest.
Standort kontaktieren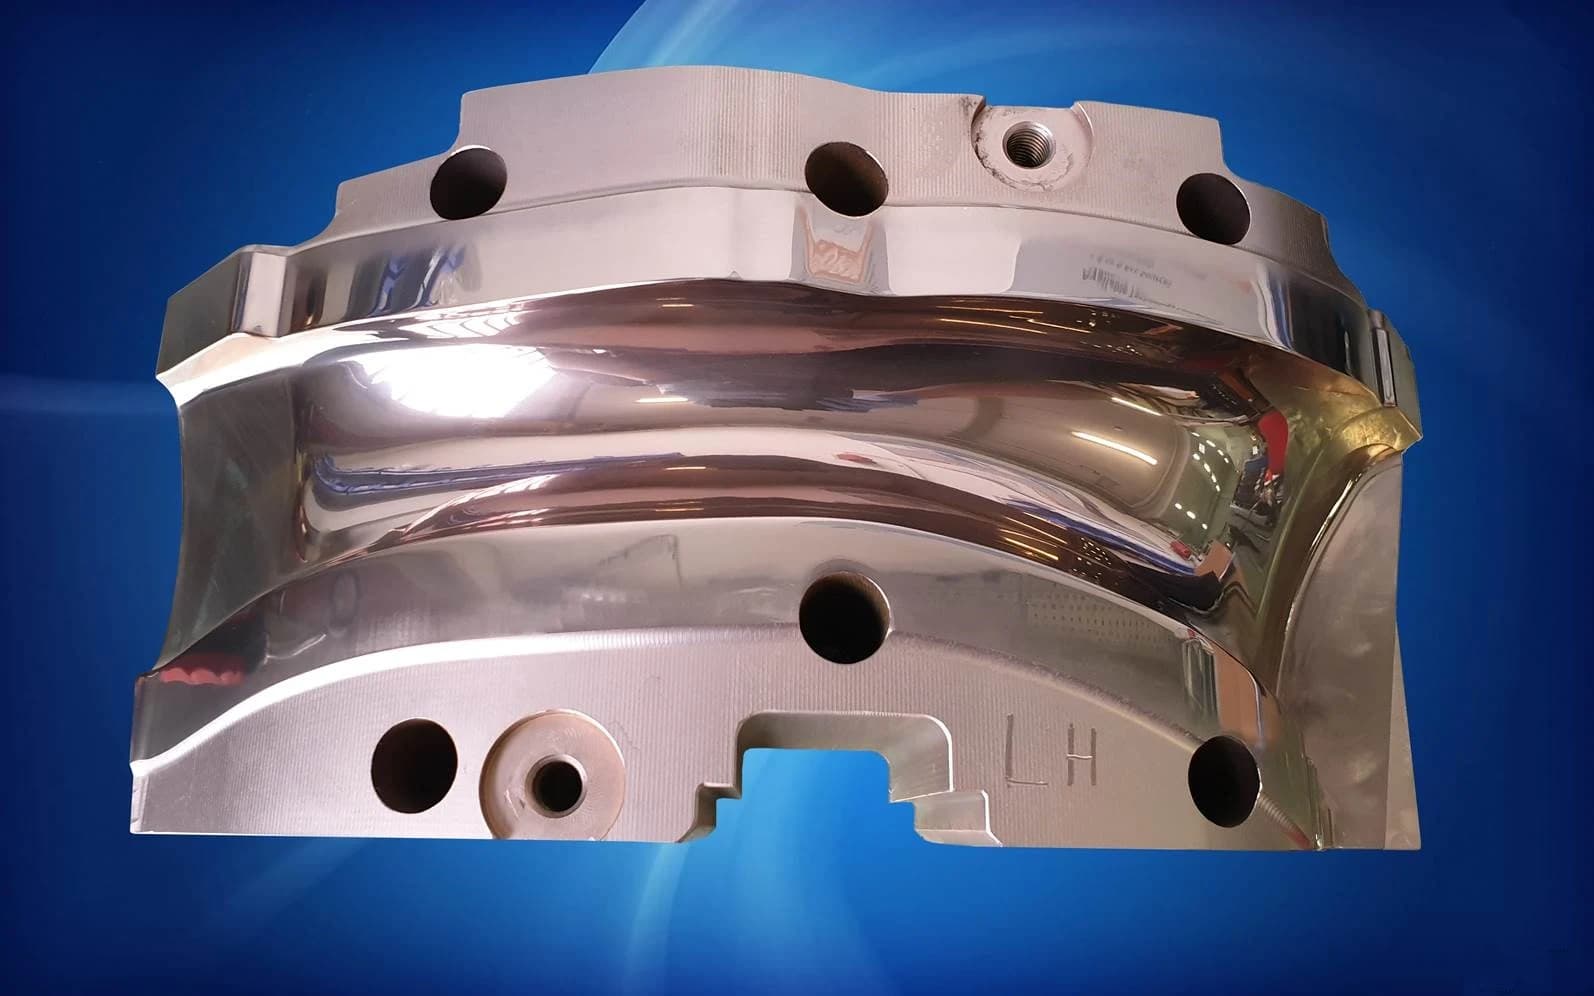
Polierte Formbacke.
Von NOVA Coating poliert und mit MULTINOVA PLUS beschichtet – für die Umformung von S420-Blech.
Zum Praxisbericht MULTINOVA PLUSPLUS kommt in der Stanz- und Umformtechnik sowie im Druckguss zum Einsatz. Voraussetzung sind durchgehärtete Werkzeugstähle mit einer Anlasstemperatur über 500 °C.
DER NÄCHSTE SCHRITT