Polissage
La précision commence à la surface.
Polissage en traits, poli miroir ou polissage technique : sur tous les sites NOVA Coating et chez NOVA Polishing à Enger, nous polissons les surfaces fonctionnelles des outils, moules et composants.
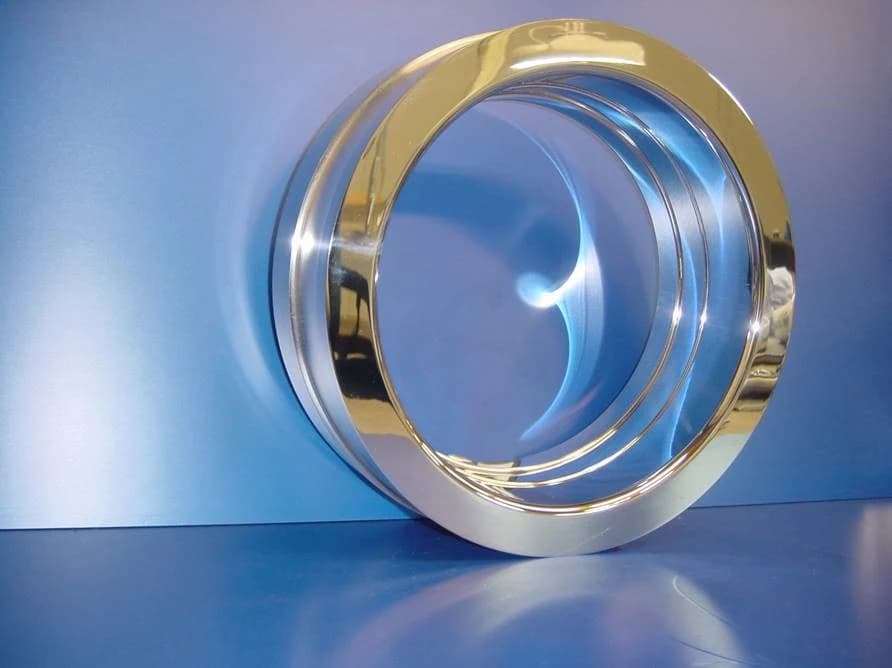
Le polissage, étape par étape.
Surface préparée
La surface de moulage a été finement prérectifiée. Une brosse, du feutre et de la pâte diamantée l’affinent pour obtenir la qualité de surface souhaitée.
La surface prend forme…
Polissage à la brosse. Nettoyage. Polissage au feutre. Poli miroir.
Le polissage en détail.
Nous proposons le polissage à Krefeld, Kulmbach, Maulbronn, Enger, Suzhou et Pune. Nous adaptons la finition à votre application et à un éventuel revêtement. Le site que vous choisissez prend en charge votre demande.
Nos prestations
- Polissage en traits
- Polissage miroir
- Polissage technique
- Polissage de démoulage : traces alignées dans le sens du démoulage
- Rugosités Ra et Rz spécifiées, du grain 80 au fini miroir
- Polissage selon données 3D (uniquement sur surfaces planes)
- Métrologie des outils et moules
- Service de réparation des surfaces de moules
- Finition de surface avant et après revêtement
QUALITÉ DE SURFACE
Quel niveau
faut-il à votre surface ?
| Étape | Échantillon | Ra Rugosité moyenne arithmétiqueµm | Rz Profondeur moyenne de rugositéµm |
|---|---|---|---|
| Polissage en traitsTraits satinés directionnels. Pour les surfaces de formage, d’estampage et de coupe où le sens fonctionnel compte. | |||
| K 80 | 0,92 µm | 7,76 µm | |
| K 120 | 0,94 µm | 7,87 µm | |
| K 150 | 0,58 µm | 5,06 µm | |
| K 220 | 0,45 µm | 4,11 µm | |
| K 280 | 0,41 µm | 4,14 µm | |
| K 320 | 0,28 µm | 2,93 µm | |
| K 400 | 0,19 µm | 1,74 µm | |
| Polissage techniqueUn aspect fin et uniforme avec une brillance visible. Base habituelle des revêtements PVD et surfaces de moules sans exigence optique. | |||
| K 600 | 0,13 µm | 1,41 µm | |
| K 800 | 0,08 µm | 0,86 µm | |
| K 1000 | 0,08 µm | 0,56 µm | |
| K 1200 | 0,06 µm | 0,54 µm | |
| Fini miroirSurface réfléchissante après des étapes supplémentaires de polissage diamant. Pour pièces visibles, composants optiques et empreintes aux exigences de démoulage élevées. | |||
| HG | 0,06 µm | 0,36 µm | |
Valeurs indicatives mesurées sur une plaque de référence en acier d’outillage, perpendiculairement au polissage. Sur les pièces réelles, elles dépendent de l’acier et de la géométrie et sont contrôlées séparément.
Définir vos besoins en polissage
Indiquez-nous les surfaces fonctionnelles, le matériau et la qualité de surface souhaitée. Nous définirons ensemble la finition adaptée.
Contacter un site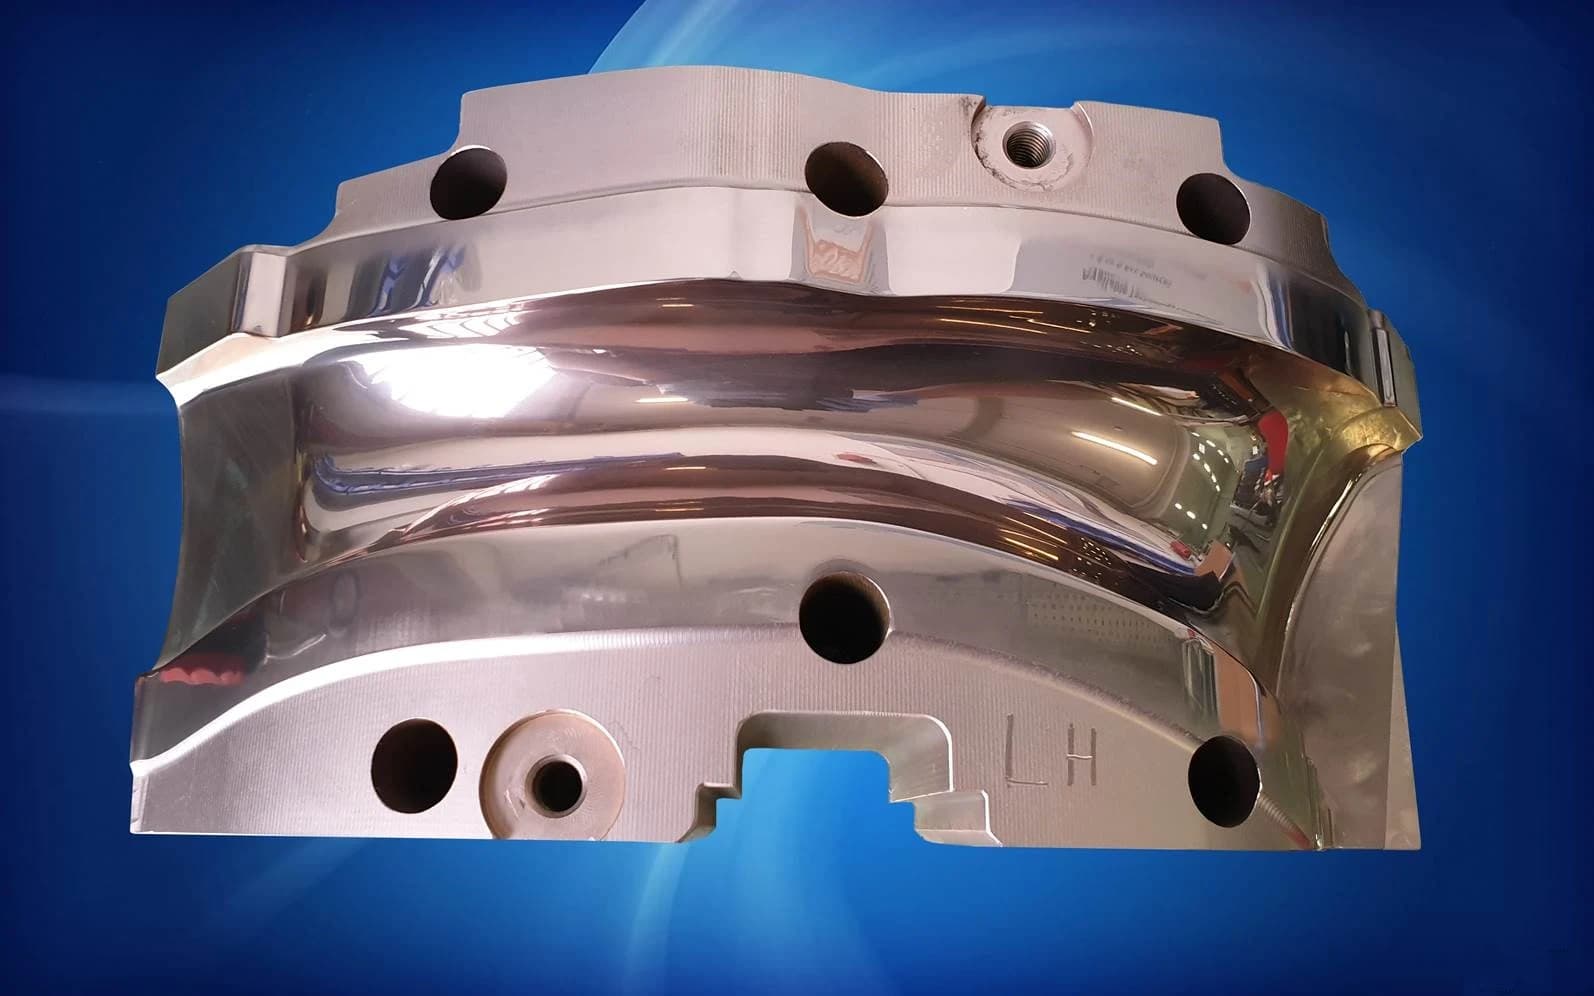
Matrice de formage polie.
Polie par NOVA Coating et revêtue de MULTINOVA PLUS pour le formage de tôles S420.
Voir le cas pratique MULTINOVA PLUSPLUS est utilisé pour le découpage, le formage et la fonderie sous pression. Des aciers à outils trempés à cœur avec une température de revenu supérieure à 500 °C sont requis.
L’ÉTAPE SUIVANTE