M-Guard 扩散处理
提升表面硬度。
M-Guard 是专用于塑料加工模具和工具的独立扩散处理,可不加 PVD 涂层使用,也可与适配的 PVD 涂层组合。
塑料模具扩散处理
作用于表层。
灵活组合。
M-Guard 通过扩散提高塑料加工模具和工具的表层硬度。该处理可不加 PVD 涂层使用,也可与六种适配的 PVD 涂层之一组合。M-Guard 本身不会沉积单独的涂层。
镜面抛光 · 拉丝 · 纹理 · 喷砂 · 电火花加工
这些术语描述工具或模具表面的状态。硬度对比。
较软的调质钢保持芯部性能。经 M-Guard 处理,其表层硬度可远高于整体淬硬工具钢。
钢材数值来自数据表,近似换算为 HV。M-Guard 的硬度取决于材料,最高可达 1,400 HV。
划痕试验
一个样品,
两个半面。
镜面抛光圆片从中间分为两半:左半侧仅抛光,右半侧还经过 M-Guard 处理。使用同一划针、相同压力。
- 左侧 划针在未处理钢面留下可见沟槽,每次接触均留下痕迹。
- 右侧 划针滑过硬化表层,抛光效果保持不变。
模具制造中的安装、清洁和调试也会出现这种接触。M-Guard 让镜面表面经受日常操作,无需再次抛光。
典型应用
M-Guard 的应用场景
带来区别。
在塑料模具制造中,硬化表层有助于工具持续使用。我们根据材料和应用确定适合您工具的方案。
M-Guard 扩散处理 详情。
M-Guard 通过扩散改变近表层的性能。与 PVD 或 DLC 不同,它不在工具上沉积单独的涂层。该处理仅用于塑料加工的模具和工具,在保留原有抛光、纹理或电火花加工结构设计要求的同时,提高功能表面的耐磨性。这类硬度较低或预调质钢的渗氮硬化深度为 0.2–0.3 mm。PLUS 用于冲压、成形和压铸。要求使用回火温度高于 500 °C 的整体淬硬工具钢。其渗氮硬化深度为 0.02–0.05 mm。
- 表面硬度最高 1,400 HV,取决于钢材
- 氮化硬化层深度(NHD)0.2 至 0.3 mm
- 处理温度为 380 至 440 °C
- 随后再次抛光,并可按需进行 PVD 涂层处理
- 适用于镜面抛光和纹路抛光表面
- 同样适用于纹理、喷砂和电火花加工表面
- 无需尺寸余量:保留模具几何形状、尺寸和细节
- 保持可修复性:无需退涂即可重新抛光、喷砂和焊接
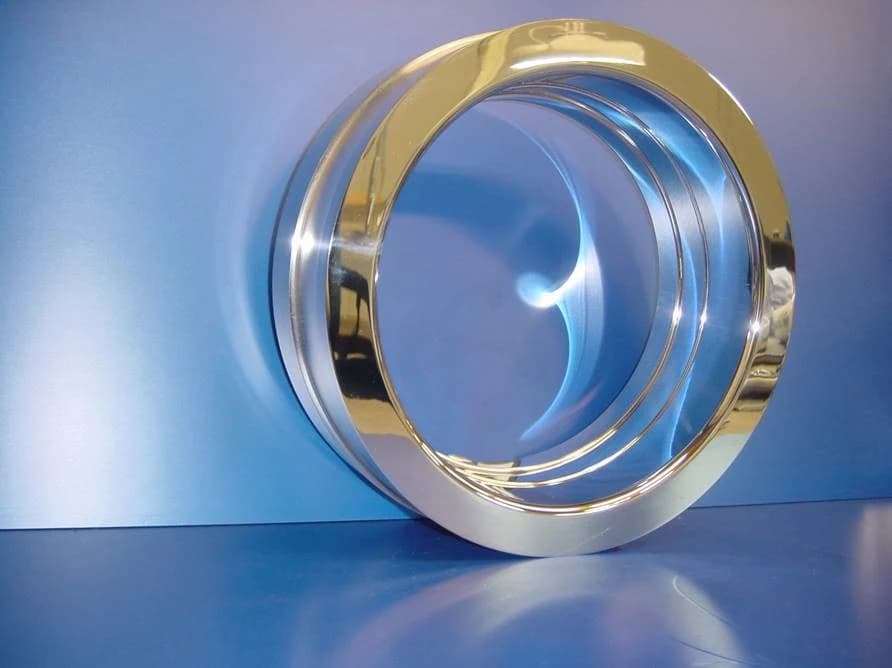
独立处理,按需进一步精加工。
M-Guard 指扩散处理本身。处理后再次抛光,随后可按需进行额外的 PVD 涂层处理。
对于抛光模具表面,M-Guard 可改善获得良好抛光效果的条件。在塑料加工应用中,M-Guard 可与适合的 PVD 涂层组合。我们根据材料、表面状态和应用评估后续加工是否合适。
由同一供应商提供抛光、M-Guard 和 PVD 涂层,有助于生产:高光制件更易脱模,无需重新抛光即可更久地保持表面质量,塑料流动更均匀,减少可见熔接线,从而降低维护需求并稳定工艺。
下一步