60 HRC
Hartbearbeitung von 1.2379im dokumentierten NOVA-Anwendungsbericht
VOM FRÄSSCHNITT ZUR SCHNEIDE
01 / Das Werkzeug
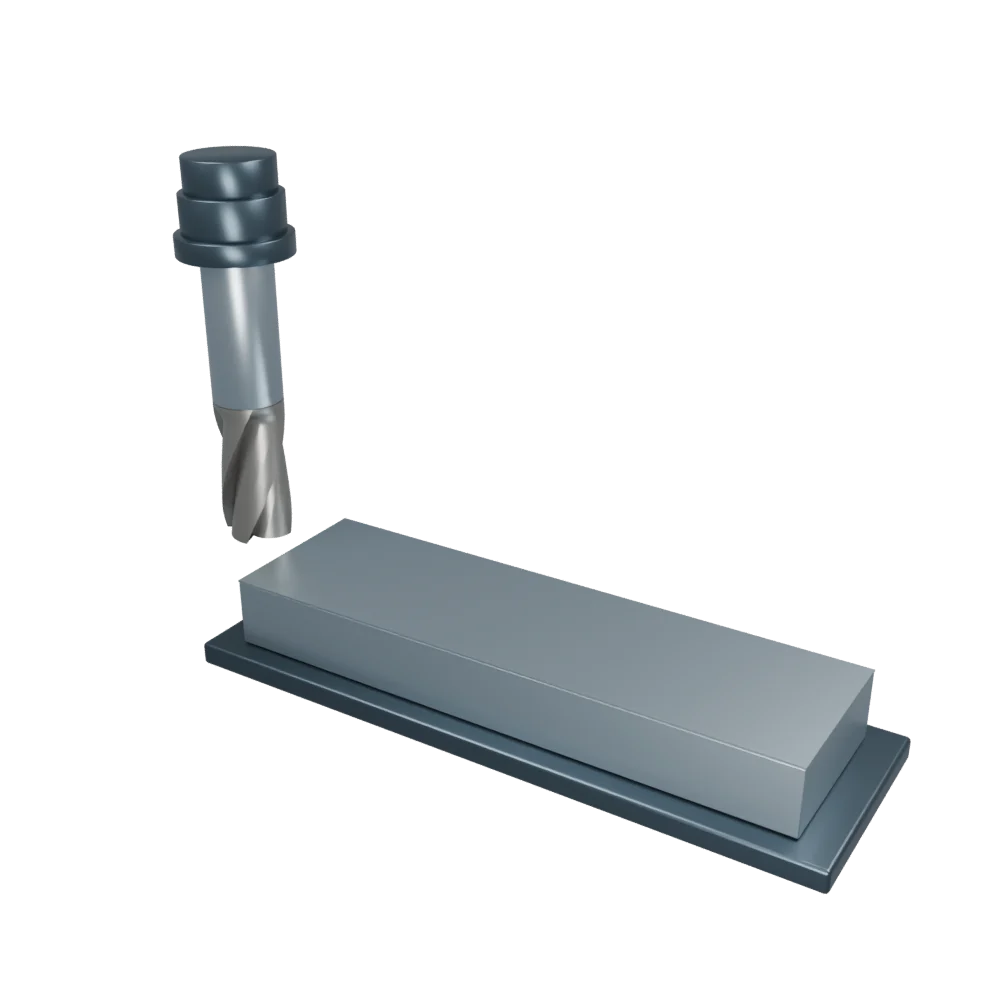
Fräsen von gehärtetem Werkzeugstahl.
Ein Schaftfräser mit ALSINOVA PRO bearbeitet 1.2379 mit 60 HRC.
Technische Daten & Anwendungsbericht
- Werkzeug
- Schaftfräser · Ø 6 mm
- Beschichtung
- ALSINOVA PRO mit Finish
- Werkstück
- 1.2379 · 60 HRC
- Schnittgeschwindigkeit vc
- 150 m/min
- Zahnvorschub fz
- 0,04 mm/Zahn
- Eingriffsbreite ae / Schnitttiefe ap
- 6 mm / 0,15 mm
- Kühlung
- Trocken · Druckluft
- NOVA-Verschleiß nach 50 m
- 0,066 mm
- Wettbewerbsaufnahmen
- nach 36,8 m
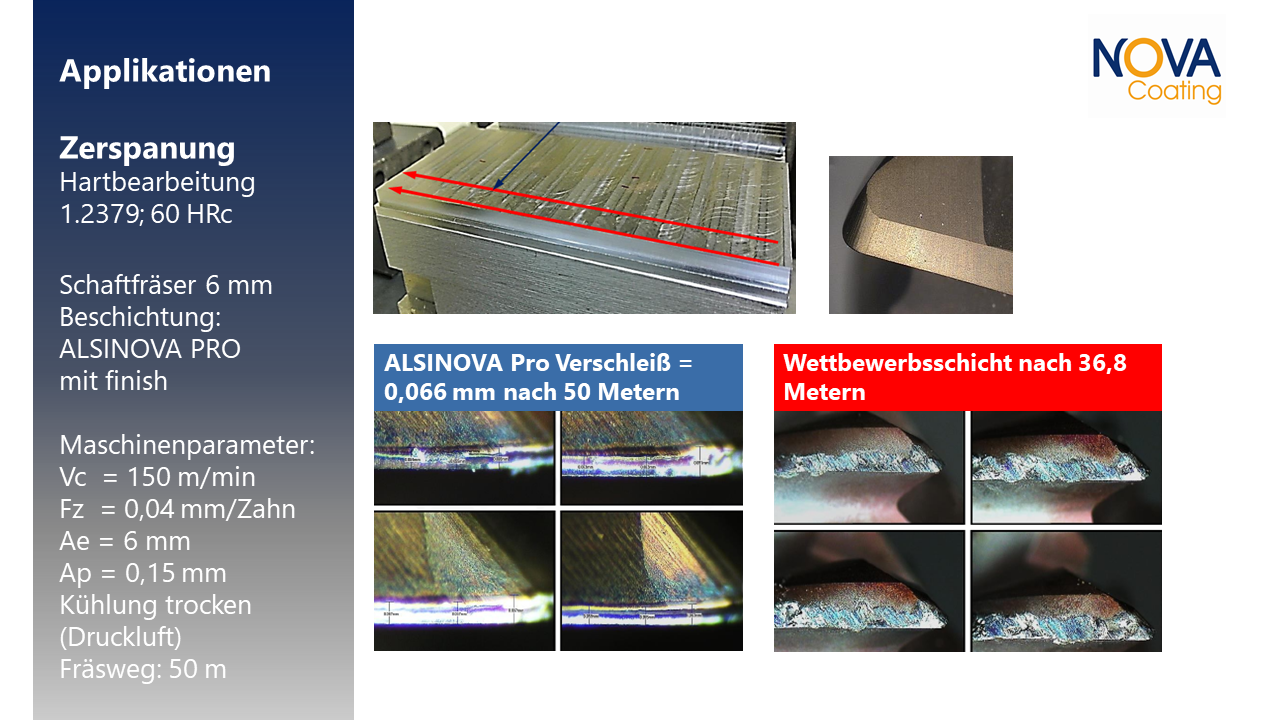
Werkzeuggeometrie, Fräsweg und Bewegungen sind schematisch. Die Verschleißzonen veranschaulichen die fotografischen Befunde qualitativ; sie sind keine vermessene 3D-Rekonstruktion. 0,066 mm bezeichnet den dokumentierten Verschleiß, nicht die Schichtdicke. Aus den unterschiedlichen Aufnahmezeitpunkten wird keine allgemeine Standzeitsteigerung abgeleitet.
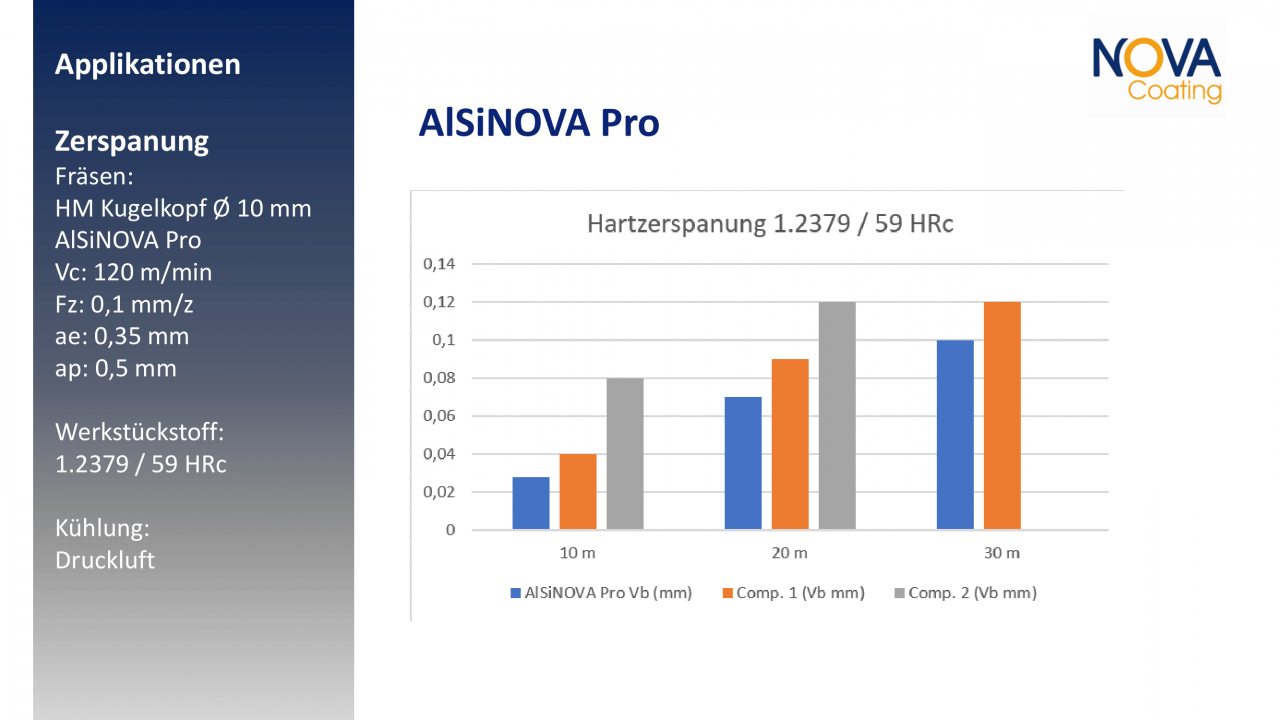
Weiterer Versuch: Kugelkopffräser Ø 10 mm
Ein separater Versuch mit anderen Bearbeitungsbedingungen. Seine Werte sind nicht Teil der Animation.