Revêtements PVD et DLC
Quelques micromètres. Une différence décisive.
Durs et fortement adhérents, les revêtements PVD et DLC protègent les outils et composants contre l’usure. Nous adaptons le revêtement au matériau, à la géométrie et à l’application.
Couche mince. Protection en service.
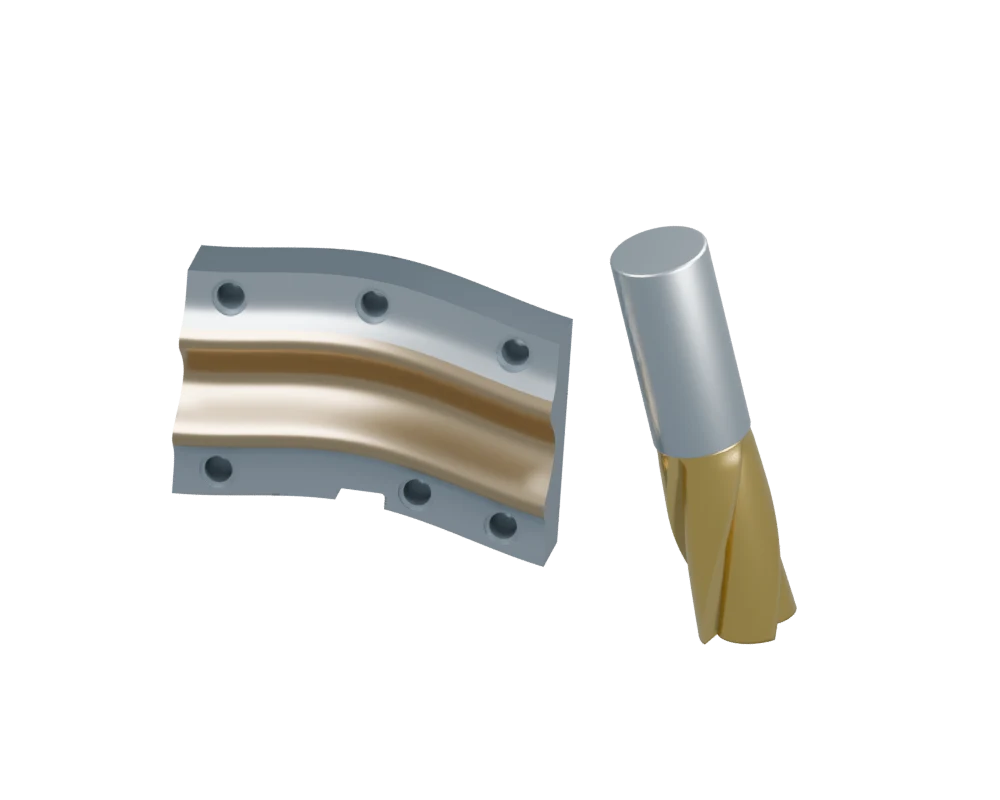
Une couche dure fortement adhérente se forme sous vide sur la surface préparée. Elle protège les surfaces fonctionnelles sollicitées contre l’usure. Selon le système de revêtement, le frottement et les adhérences de matière peuvent aussi être réduits.
Voir les détails techniquesProcédés et choix du revêtement.
Dans le procédé par arc, un arc électrique vaporise des métaux de haute pureté tels que le titane, le chrome ou l’aluminium tout en les ionisant. Le plasma d’ions métalliques ainsi créé réagit sous vide poussé avec des gaz réactifs tels que l’azote ou les hydrocarbures. Une couche dure, mince et fortement adhérente se forme ainsi sur le substrat. Les revêtements DLC et ta-C étendent la gamme au faible frottement et à des températures de dépôt dès 120 °C. La géométrie est conservée, tandis que la surface est modifiée de manière ciblée.
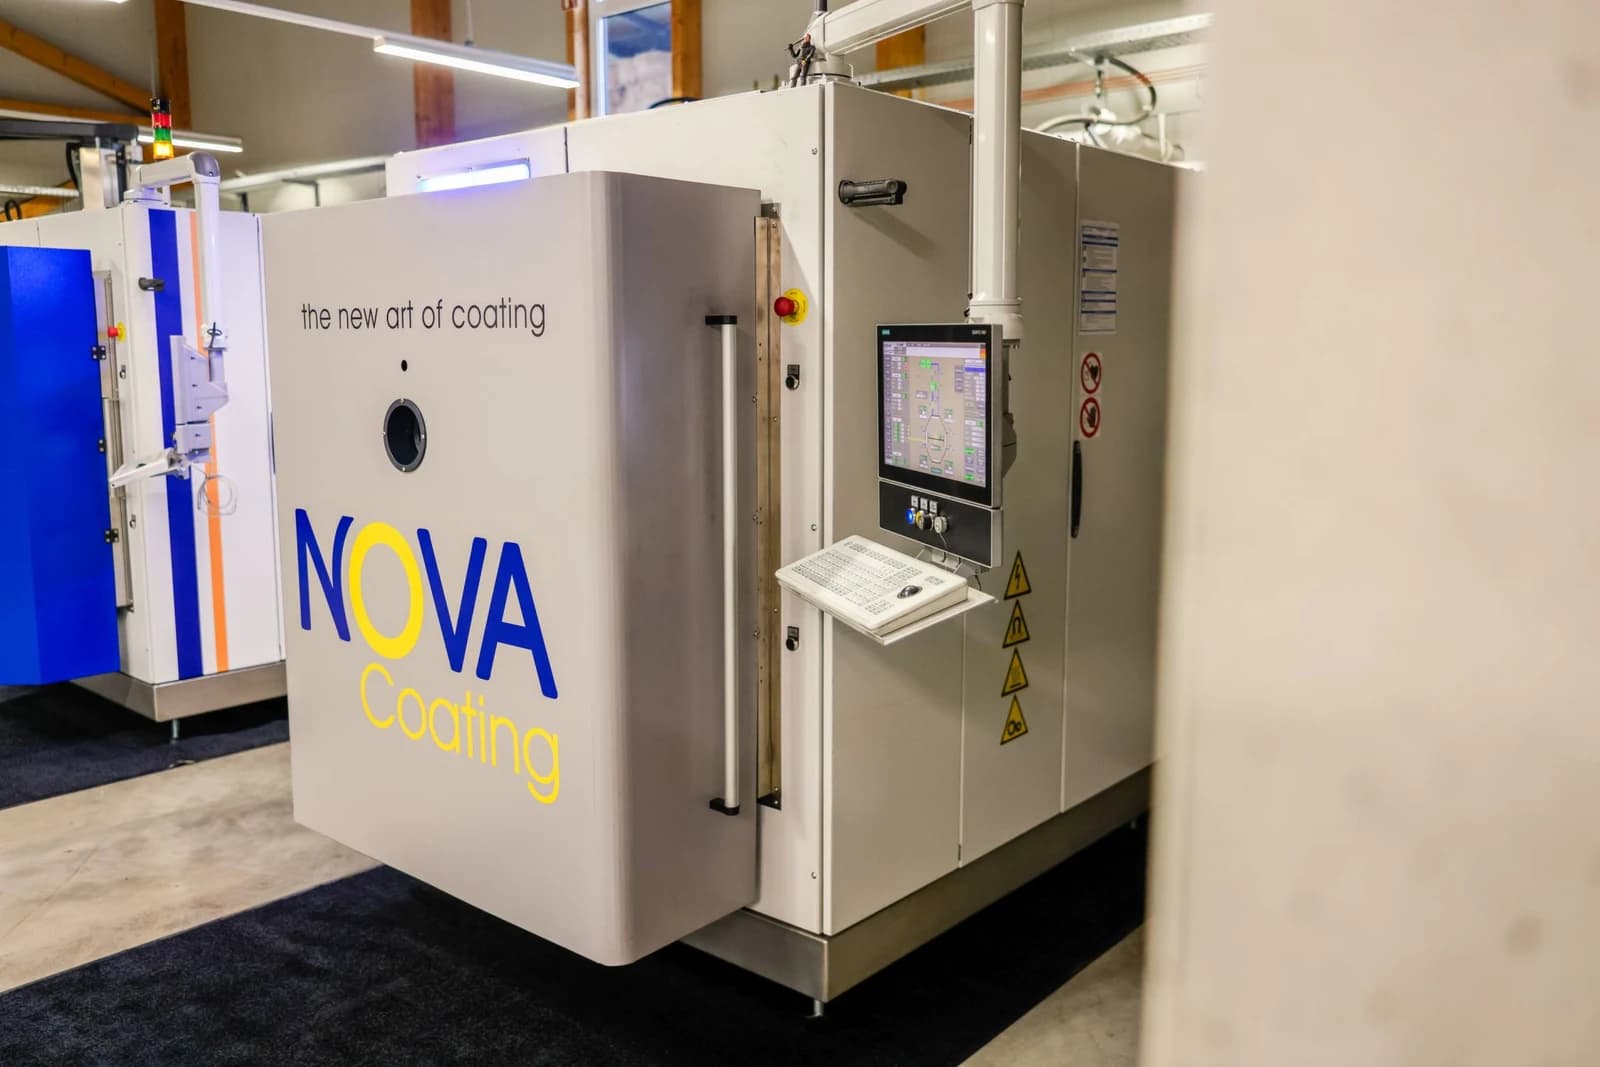
- PVD par arc sous vide poussé sur des installations conçues et fabriquées en interne par NOVA Vacora
- PVD duplex – nos revêtements PLUS : nitruration plasma et revêtement dans un même concept
- Préparation, revêtement et finition de surface auprès d’un seul partenaire
Choix de revêtements pour le découpage et le formage
Découvrir les revêtements et comparer les caractéristiques techniques.
PLUS / Duplex
PLUS est utilisé pour le découpage, le formage et la fonderie sous pression. Des aciers à outils trempés à cœur avec une température de revenu supérieure à 500 °C sont requis.
Prestations complémentaires.
Pour la plasturgie : durcissement superficiel autonome ou prétraitement pour six revêtements PVD compatibles.
Analyse et optimisation des outils
Une défaillance prématurée peut avoir plusieurs causes. Nous analysons avec vous l’outil et ses conditions d’utilisation et faisons intervenir des laboratoires spécialisés si nécessaire.
Détails sur l’optimisation des outils
- Choix du matériau et traitement thermique
- Microstructure et durcissement superficiel
- Finition de surface et choix du revêtement
- Collaboration avec des laboratoires d’essais expérimentés
Un outil concerné, le matériau usiné, les paramètres du procédé et la description de l’usure sont utiles.
L’ÉTAPE SUIVANTE