PVD- & DLC-Beschichtung
Wenige Mikrometer. Ein entscheidender Unterschied.
Harte, haftfeste PVD- und DLC-Schichten schützen Werkzeuge und Bauteile vor Verschleiß. Das Schichtsystem stimmen wir auf Werkstoff, Geometrie und Einsatz ab.
Dünne Schicht. Schutz im Einsatz.
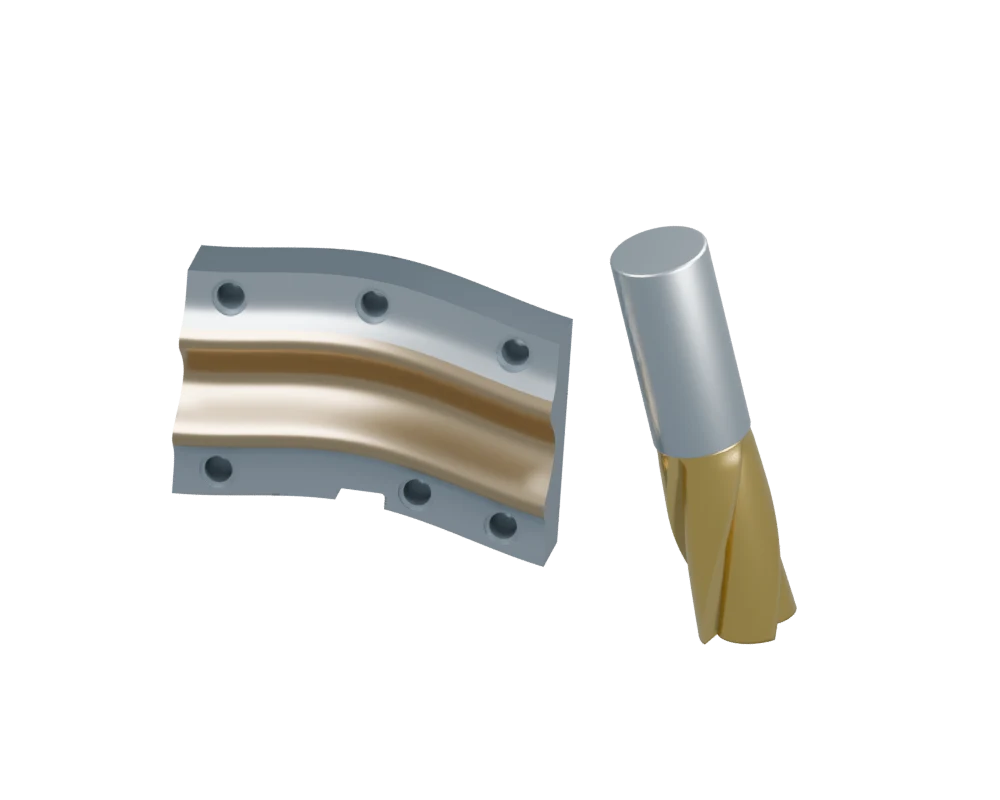
Im Vakuum wächst eine fest haftende Hartstoffschicht auf der vorbereiteten Oberfläche. Sie schützt beanspruchte Funktionsflächen vor Verschleiß. Je nach Schichtsystem lassen sich auch Reibung und Materialanhaftungen reduzieren.
Zu den technischen DetailsVerfahren und Schichtwahl.
Beim Arc-Verfahren verdampft ein Lichtbogen hochreine Metalle wie Titan, Chrom oder Aluminium und ionisiert sie zugleich. Das entstehende Metallionenplasma reagiert im Hochvakuum mit Reaktionsgasen wie Stickstoff oder Kohlenwasserstoffen. Auf dem Substrat wächst daraus eine dünne, haftfeste Hartstoffschicht. DLC- und ta-C-Schichten ergänzen das Spektrum für niedrige Reibung und Beschichtungstemperaturen ab 120 °C. Die Geometrie bleibt erhalten, die Oberfläche wird gezielt verändert.
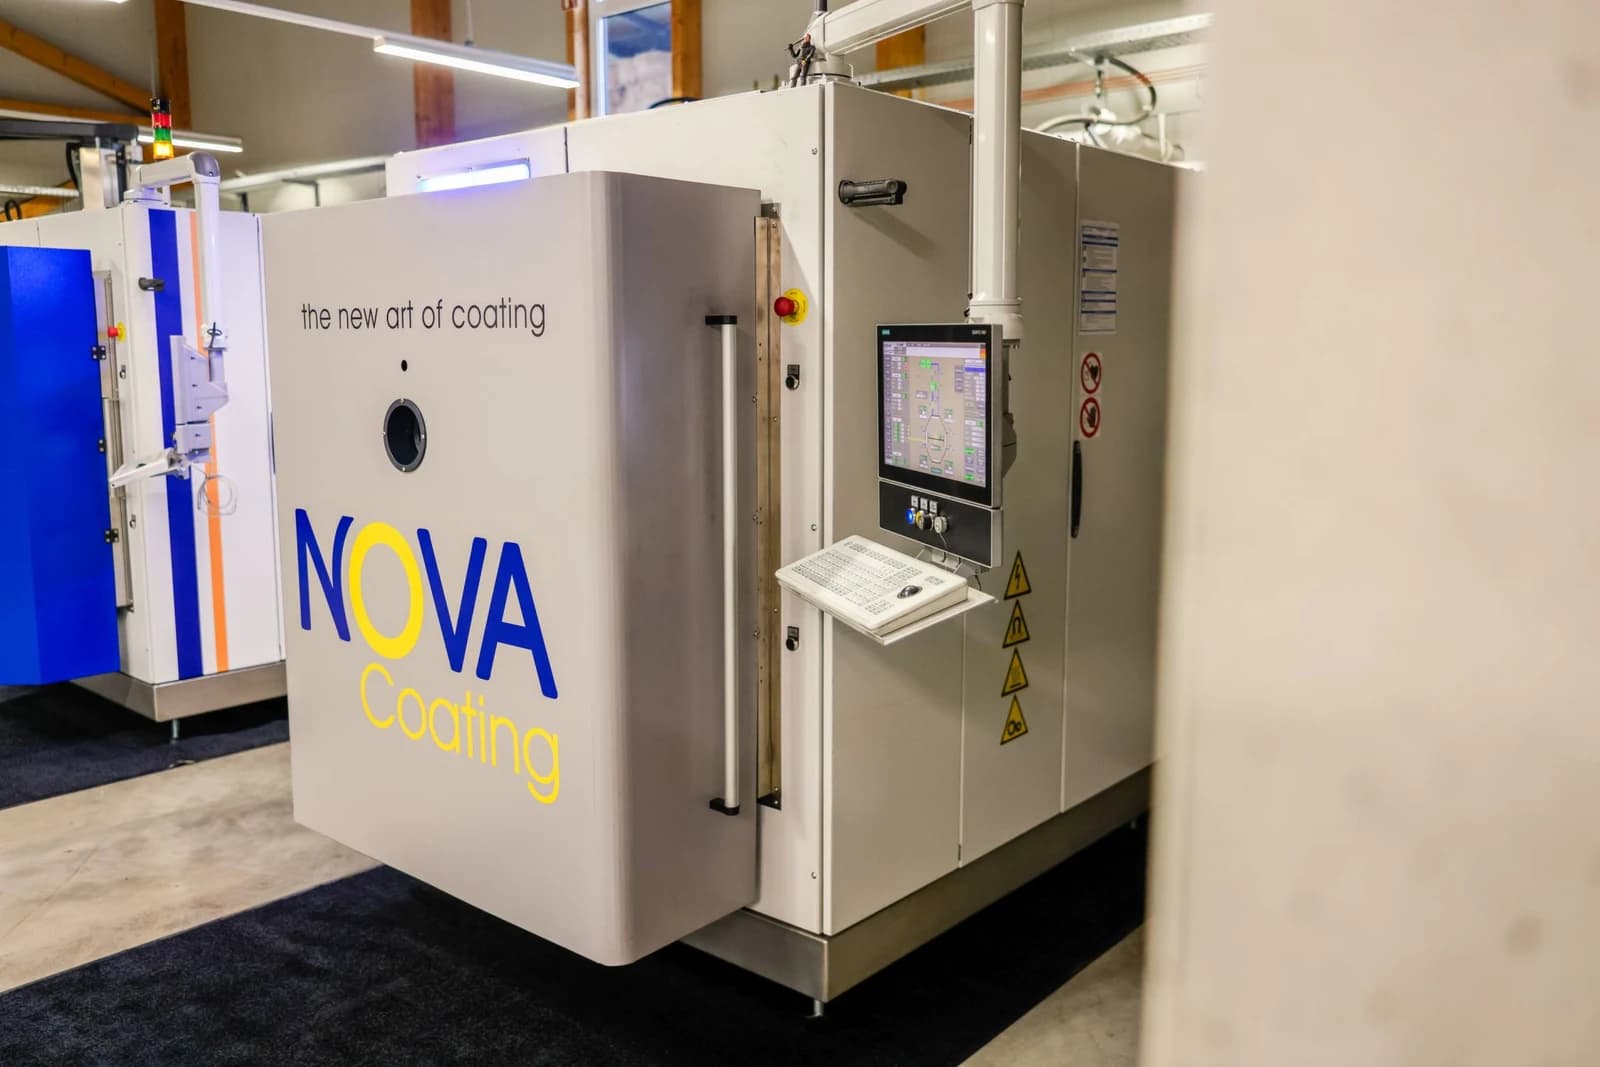
- Arc-PVD auf eigens entwickelten und gebauten Anlagen von NOVA Vacora im Hochvakuum
- Duplex-PVD – unsere PLUS-Schichten: Plasmanitrieren und Beschichtung in einem Konzept
- Vorbereitung, Beschichtung und Oberflächenfinish aus einer Hand
Schichtauswahl für Zerspanung
Schichtsysteme entdecken und technische Kennwerte vergleichen.
PLUS / Duplex
PLUS kommt in der Stanz- und Umformtechnik sowie im Druckguss zum Einsatz. Voraussetzung sind durchgehärtete Werkzeugstähle mit einer Anlasstemperatur über 500 °C.
Ergänzende Leistungen.
Für Kunststoffanwendungen: eigenständige Randschichthärtung oder Vorbehandlung für sechs passende PVD-Schichten.
Analyse & Werkzeugoptimierung
Ein vorzeitiger Ausfall kann viele Ursachen haben. Wir analysieren Werkzeug und Einsatzbedingungen gemeinsam mit Ihnen und beziehen bei Bedarf spezialisierte Prüflabore ein.
Details zur Werkzeugoptimierung
- Werkstoffauswahl und Wärmebehandlung
- Gefüge und Randschichthärtung
- Oberflächenfinish und Schichtauswahl
- Zusammenarbeit mit erfahrenen Prüflaboren
Hilfreich sind ein betroffenes Werkzeug, Angaben zum bearbeiteten Material, Prozessparameter und eine Beschreibung des Verschleißbilds.
DER NÄCHSTE SCHRITT